وبلاگ
علائم خرابی تسمه پروانه صنعتی

جامعترین راهنمای تخصصی شناخت علائم خرابی تسمه پروانه صنعتی، بررسی علل ریشریش شدن، داغ کردن و صدا دادن تسمه، زمان تعویض و راهکارهای کاربردی افزایش طول عمر تسمههای V شکل در صنایع.
فهرست محتوایی مقاله
علائم خرابی تسمه پروانه صنعتی
در تمام سیستمهای مکانیکی، کارخانجات تولیدی و خطوط پردازش صنعتی، انتقال قدرت (Power Transmission) یکی از حیاتیترین و بنیادیترین بخشهای طراحی، تجهیز و بهرهبرداری است. بدون یک سیستم انتقال قدرت کارآمد، ایمن و قابل اعتماد، انرژی مکانیکی تولیدشده توسط گشتاور موتورها، الکتروموتورهای فشار قوی، توربینها و پیشرانهها نمیتواند به اجزای متحرک، پمپهای هیدرولیک و سانتریفیوژ، کمپرسورهای باد، غلتکهای نورد یا نوارهای نقاله منتقل شود.
در میان ابزارهای متنوعی که طی دههها برای این منظور طراحی و توسعه یافتهاند (نظیر چرخدندههای سنگین، زنجیرهای صنعتی و کوپلینگهای صلب و منعطف)، تسمههای صنعتی به دلیل دارا بودن ویژگیهای منحصربهفردی همچون انعطافپذیری بالا، کارکرد بسیار کمصدا، جذب ارتعاشات و شوکهای مکانیکی، هزینه نگهداری و تعمیرات مناسب و عدم نیاز به سیستمهای روغنکاری مداوم، سهم بسیار عمده و بیبدیلی از بازار تجهیزات صنعتی را به خود اختصاص دادهاند.
تسمه پروانه صنعتی که به عنوان بخشی از خانواده بزرگ تسمههای V شکل (V-Belts) شناخته میشود، تسمهای است که مقطع عرضی آن به شکل ذوزنقه (V-shaped) طراحی شده است. نام «تسمه پروانه» به طور تاریخی از کاربرد اولیه این تسمهها در چرخاندن پروانه (فن) خنککننده موتورهای درونسوز و سیستمهای تهویه تجهیزات قدیمی گرفته شده است. اما امروزه این تسمهها در طیف بسیار وسیعی از ماشینآلات سنگین، خطوط بستهبندی، فنهای سانتریفیوژ، آسیابهای صنعتی، پمپهای آب فشار قوی و خطوط سیمان و فولاد استفاده میشوند.
توقف ناگهانی یک خط تولید به دلیل پارگی یا خرابی غیرمنتظره تسمه پروانه میتواند هزینههای هنگفتی شامل توقف کامل خط تولید (Downtime)، آسیب به پولیها، فشار و سوختن الکتروموتور و حتی صدمه به نیروی انسانی به همراه داشته باشد. شناخت دقیق علائم خرابی تسمه پروانه صنعتی، امکان اجرای یک سیستم نگهداری و تعمیرات پیشگیرانه (PM – Preventive Maintenance) و پایش وضعیت (Condition Monitoring) را فراهم کرده و از بروز خسارات مالی و جانی جلوگیری میکند.
آناتومی مهندسی و ساختار متالورژیکی تسمه پروانه صنعتی
برای درک عمیق علت بروز علائم خرابی در تسمه پروانه صنعتی، ابتدا باید با ساختار لایهای، مواد اولیه و فیزیک انتقال قدرت در این قطعات آشنا شویم.
+-------------------------------------------------------+
| ۱. روکش پارچهای خارجی (Fabric Wrap / Cover) |
+-------------------------------------------------------+
| ۲. لاستیک بالایی (Overcord / Top Rubber) |
+-------------------------------------------------------+
| ۳. تارهای کششی اصلی (Tensile Cords - Polyester/Kevlar)|
+-------------------------------------------------------+
| ۴. لاستیک پایه و بالشتکی (Undercord / Cushion Gum) |
+-------------------------------------------------------+
۱. روکش پارچهای خارجی (Outer Fabric Wrap)
این لایه که بیرونیترین بخش تسمههای پروانه روکشدار (Wrapped V-Belts) را تشکیل میدهد، از پارچههای بافتهشده کتان، پنبه یا الیاف مصنوعی اغشته به لاستیک تشکیل شده است. وظیفه اصلی این لایه عبارت است از:
محافظت از هسته داخلی در برابر عوامل مخرب محیطی (گرد و غبار، گرد و خاک ساینده، رطوبت و قطرات روغن).
ایجاد ضریب اصطکاک کنترلشده در برخورد با شیار پولی.
مقاومت در برابر سایش لایهای حین لغزشهای لحظهای.
۲. تارهای کششی اصلی (Tensile Cords – Heart of the Belt)
تارهای کششی، لایه باربر اصلی (Load-Carrying Member) تسمه هستند و بیش از ۹۰ درصد نیروی کششی را تحمل میکنند. جنس این تارها متناسب با کلاس کاری تسمه متغیر است:
نخهای پلیاستر (Polyester Cords): انعطافپذیری خوب، مقاومت بالا در برابر خستگی ناشی از خمشدنهای مکرر و قیمت مناسب.
نخهای آرامید یا کِولار (Kevlar / Aramid Cords): استحکام کششی فوقالعاده بالا، استحکام برابر با فولاد در وزن بسیار کمتر، و کشسانی (Elongation) نزدیک به صفر. این تارها در تسمههای سنگین و تحت بارهای ضربهای شدید استفاده میشوند.
۳. ترکیب لاستیکی پایه و بالشتکی (Cushion & Undercord Rubber)
هسته لاستیکی تسمه از ترکیبات ولکانیزهشده الاستومری پیشرفته ساخته میشود:
لاستیک طبیعی (NR – Natural Rubber): چسبندگی و انعطافپذیری عالی در دمای معمولی.
لاستیک استایرن بوتادین (SBR): مقاومت سایشی بالا و قیمت اقتصادی.
لاستیک اتیلن پروپیلن دیان مونومر (EPDM): مقاومت استثنایی در برابر حرارت بالا (تا ۱۵۰ درجه سانتیگراد)، اوزون، نور خورشید و شرایط سخت محیطی.
فیزیک عملکرد و مکانیزم اثر گوه (Wedge Effect)
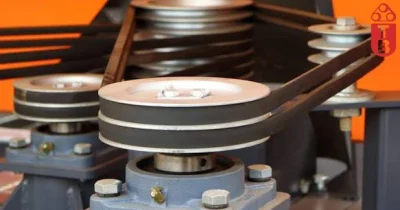
مکانیزم انتقال قدرت در تسمه پروانه بر اساس پدیده گوه (Wedge Effect) و اصطکاک جانبی استوار است. زمانی که تسمه درون شیار V شکل پولی قرار میگیرد و تحت کشش اولیه استاندارد قرار میگیرد، دیوارههای ذوزنقهای شکل تسمه به دیوارههای شیار پولی فشرده میشوند.
این فشردگی، نیروی عمودی وارد بر دیوارهها را چندین برابر نیروی کشش طولی کرده و بر اساس فرمول اصطکاک:
باعث ایجاد اصطکاک شدید جانبی و در نتیجه انتقال گشتاور چرخشی بدون نیاز به دنده یا زنجیر میشود. زاویه دیواره ذوزنقه (معمولاً بین ۳۴ تا ۴۰ درجه) به گونهای محاسبه شده است که تسمه در شیار گیر نکند اما حداکثر اصطکاک را ایجاد کند.
قانون طلایی مکانیک تسمه:
کف تسمه پروانه نباید تحت هیچ شرایطی با کف شیار پولی تماس پیدا کند. اگر کف تسمه به کف شیار پولی برسد، اثر گوه کاملاً خنثی شده، اصطکاک جانبی از بین میرود و تسمه دچار لغزش یا بکسوات شدید (Slippage) میشود.
دستهبندی انواعی از تسمههای V شکل در صنایع
تسمههای پروانه بر اساس ابعاد، مقطع و ساختار به گروههای زیر تقسیم میشوند که نشانه خرابی هر یک ممکن است متفاوت باشد:
تسمههای V شکل استاندارد (Standard / Classical V-Belts): با مقاطع A, B, C, D, E شناخته میشوند. دارای روکش پارچهای بوده و در ماشینآلات عمومی کاربرد دارند.
تسمههای V شکل کمعرض یا باریک (Narrow V-Belts): با مقاطع SPZ, SPA, SPB, SPC یا 3V, 5V, 8V شناخته میشوند. قدرت انتقال گشتاور در این تسمهها تا ۳ برابر بیشتر از مدل استاندارد است.
تسمههای V شکل دندهای (Raw Edge Cogged V-Belts): با مقاطع AX, BX, CX یا XPZ, XPA شناخته میشوند. فاقد روکش پارچهای در دیواره جانبی بوده و دارای شیارهای عرضی (دنده) در بخش زیرین هستند که انعطافپذیری و خنککاری را بسیار بالا میبرد.
تسمههای چندخطی یا خطی متصل (Bandable / Multi-Rib V-Belts): چند تسمه V شکل که در قسمت بالا توسط یک لایه یکپارچه به هم متصل شدهاند تا از لرزش و شلاق زدن در بارهای ضربهای جلوگیری کنند.
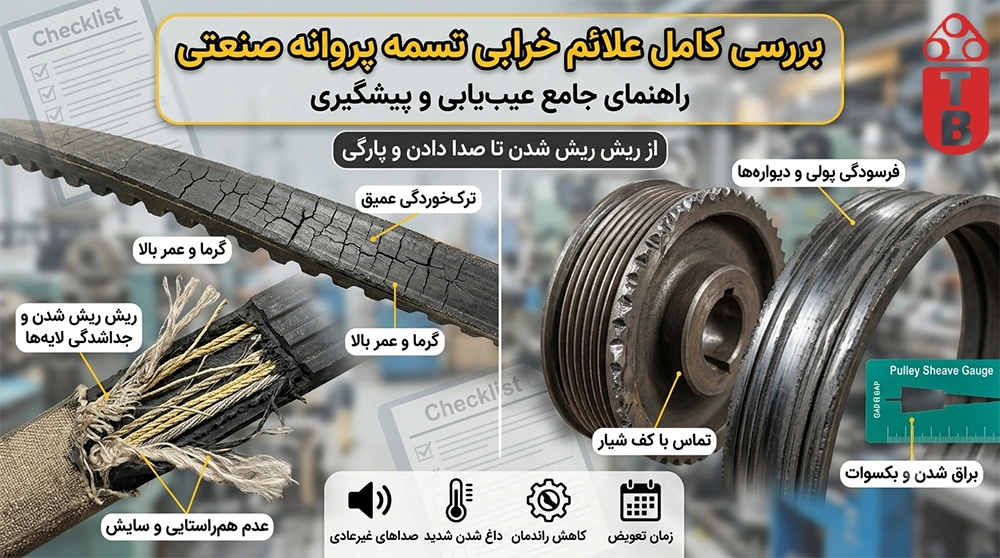
بررسی کامل علائم خرابی تسمه پروانه صنعتی (از ریش ریش شدن تا صدا دادن)
در این بخش، کلیه علائم و نشانههای فیزیکی، صوتی و عملکردی خرابی تسمه پروانه صنعتی به صورت میکروسکوپی و جامع تحلیل میشوند. هر علامت، نشانه یک عیب ریشهای در سیستم است که بیتوجهی به آن به پارگی کامل منجر خواهد شد.
┌───────────────────────────────────────────────┐
│ طیف کامل علائم خرابی تسمه پروانه صنعتی │
└───────────────────────┬───────────────────────┘
│
┌───────────────────┬─────────────┴─────────────┬───────────────────┐
│ │ │ │
┌────────┴────────┐ ┌────────┴────────┐ ┌────────┴────────┐ ┌────────┴────────┐
│ علائم ظاهری │ │ علائم صوتی │ │ علائم حرارتی │ │ علائم عملکردی │
│ و ساختاری │ │ و ارتعاشی │ │ و شیمیایی │ │ سیستم │
└────────┬────────┘ └────────┬────────┘ └────────┬────────┘ └────────┬────────┘
│ │ │ │
├─ ریشریش شدن ├─ صدای جیغ ممتد ├─ داغ شدن شدید ├─ افت دور فن/پمپ
├─ ترکخوردگی ├─ صدای تقتق و ضربه ├─ صقلی و شیشهای ├─ نوسان ولتاژ/فشار
├─ پلهای شدن ├─ سوت زدن در استارت ├─ تورم و حالت چسبناک├─ لرزش شدید شفت
└─ قطعی تارهای کششی └─ ارتعاش عرضی تسمه └─ سخت و ترد شدن └─ گرد لاستیک در محیط
۱. ریشریش شدن، لایهلایه شدن و نخنما شدن لبهها (Fraying & Edge Wear)
ریشریش شدن یکی از آشکارترین علائم خرابی فیزیکی در تسمههای روکشدار و ساده است. در این حالت، الیاف پارچهای روکش خارجی (Cover) جدا شده و نخهای تابیدهشده پلیاستر یا آرامید از حواشی تسمه بیرون میزنند.
علل ریشهای بروز عیب:
عدم همراستایی زاویهای یا موازی پولیها (Pulley Misalignment): زمانی که دو پولی کاملاً در یک خط مستقیم قرار نداشته باشند، تسمه با زاویه وارد شیار پولی میشود. این امر باعث تماس مداوم و سایشی لبه تسمه با دیواره بالا و تیز شیار پولی میگردد.
تماس با گارد محافظ (Belt Guard Interference): شل بودن بیش از حد تسمه یا ابعاد نادرست کاور حفاظتی باعث میشود تسمه حین کارکرد به بدنه گارد فلزی اصطکاک پیدا کند.
آسیبدیدگی و شیارهای تیز روی دیواره پولی: وجود زنگزدگی، بریدگی یا پریدگی لبههای شیار پولی مانند یک تیغ برنده روکش پارچهای را پرزپرژ و ریشریش میکند.
پیآمدهای فنی:
با نابودی روکش خارجی، تارهای کششی اصلی بدون محافظ رها شده و در برابر رطوبت، روغن و سایش مستقیم قرار میگیرند. این اتفاق مقاومت کششی تسمه را تا ۷۰ درصد کاهش داده و ناگهان باعث گسیختگی طولی تسمه میشود.
۲. ترکخوردگی عمیق یا مویی در سطح زیرین و دیوارهها (Cracking)
مشاهده ترکهای عرضی (Transverse Cracks) یا طولی در قسمت ذوزنقهای یا دندههای زیرین تسمه هنگام بررسی چشمی یا خم کردن معکوس آن.
علل ریشهای بروز عیب:
حرارت بیش از حد محیط یا سیستم (Excessive Heat Build-up): لاستیکهای استانداردی نظیر SBR و NR در دماهای بالای ۶۰ تا ۸۰ درجه سانتیگراد دچار فرآیند پخت مجدد (Re-vulcanization) میشوند. این امر انعطافپذیری لاستیک را نابود کرده و باعث ترد شدن و ترک خوردن آن میشود.
استفاده از پولی با قطر کمتر از حد استاندارد (Under-sized Pulleys): هر سایز تسمه V شکل بر اساس استانداردهای DIN 2215 و ISO 4184 دارای یک «حداقل قطر گام پولی» (Minimum Pitch Diameter) است. خم کردن بیش از حد تسمه دور پولیهای کوچک، تنش کششی شدیدی در سطح بیرونی و تنش فشاری فوقالعادهای در سطح داخلی ایجاد کرده و منجر به ترکهای عرضی متوالی میشود.
انبارداری غیراصولی و طولانیمدت: قرارگیری تسمه در معرض اوزون (تجهیزات برق فشار قوی)، تابش مستقیم خورشید (اشعه UV) یا دمای زیر صفر.
۳. صداهای غیرعادی: جیغ کشیدن، سوت زدن و تقتق (Noise Symptoms)
شنیده شدن نویزهای صوتی متناوب یا ممتد از اتاق تجهیزات یا داخل کاور تسمه، یکی از سریعترین روشهای پایش وضعیت صوتی است.
تحلیل انواع صداها:
صدای جیغ ممتد و فرکانس بالا (Squealing): نشاندهنده لغزش یا بکسوات شدید (Slippage) تسمه روی پولی است. علت اصلی آن کاهش کشش استاندارد (Under-tensioning)، بار گشتاوری اولیه سنگین در استارت، یا آلودگی سطح تسمه به روغن و سیالات چربکننده است.
صدای سوت لحظهای در زمان استارت یا استاپ: به دلیل اینرسی اولیه بار مخدوم رخ میدهد. اگر صدا ظرف ۲ تا ۳ ثانیه قطع شود تا حدودی طبیعی است، اما اگر ادامه یابد نشان از ضعیف شدن کشش تسمه دارد.
صدای تقتق، ضربه یا شلاق زدن (Flapping / Slapping): این صدا زمانی ایجاد میشود که فرکانس ارتعاشی تسمه شل شده با فرکانس دوران سیستم رزونانس (تشدید) ایجاد کرده و تسمه به بدنه گارد یا خود پولی ضربه میزند.
۴. صقلی، براق و شیشهای شدن سطوح جانبی (Glazing & Hardening)
در این حالت، دیوارههای جانبی تسمه که وظیفه تماس با شیار پولی را دارند، حالت صقلی، بسیار صاف، براق و سخت شبیه به شیشه پیدا میکنند.
علل ریشهای بروز عیب:
این پدیده کلاً ناشی از گرما و اصطکاک شدید حاصل از لغزش (Slippage Friction) است. وقتی کشش تسمه کافی نباشد، پولی محرک میچرخد اما تسمه با همان سرعت نمیچرخد. این تفاوت سرعت زاویهای، دمای نقطه تماس را به شدت بالا برده و سطح لاستیک را ذوب و سپس سخت و صقلی میکند.
پیآمدهای فنی:
تسمهای که دچار glazing شده است، ضریب اصطکاک \mu خود را از دست میدهد. پس از آن، حتی با سفت کردن شدید تسمه نیز انتقال قدرت به درستی انجام نشده و تسمه مدام میلغزد.
۵. داغ شدن شدید تسمه و مجموعه پولیها (Overheating)
اگر در بازرسیهای دورهای با ترموویژن (دوربین حرارتی) یا ترمومتر لیزری، دمای تسمه بیش از حد مجاز (معمولاً بالای ۶۰ تا ۷۰ درجه سانتیگراد بیش از دمای محیط) ثبت شود، سیستم در وضعیت خطر قرار دارد.
علل ریشهای بروز عیب:
کشش بیش از حد (Over-tensioning): سفت کردن غیراصولی تسمه تنش شعاعی شدیدی به بلبرینگها و شفت وارد کرده و خود تسمه را تحت فشار داخلی ثابت قرار میدهد که حرارت بالایی تولید میکند.
کشش بسیار کم (Under-tensioning): لغزش مداوم و تولید حرارت اصطکاکی.
فرسودگی بلبرینگهای الکتروموتور یا یاتاقان پولی: داغ شدن شفت و انتقال حرارت از طریق پولی به تسمه.
۶. پلهپله شدن، خوردگی نابرابر و تغییر زاویه مقطع (Uneven Side Wear)
در این نوع آسیب، مقطع ذوزنقهای شکل تسمه تقارن خود را از دست داده و یک سمت آن ساییدگی بیشتری نسبت به سمت دیگر دارد، یا شیارهای عرضی پلهای روی دیواره ایجاد شده است.
علل ریشهای بروز عیب:
ناهمراستایی زاویهای شفتها: فشار ناشی از انتقال نیروی چرخشی فقط روی یک دیواره تسمه متمرکز میشود.
دیوارههای ناصاف و پلهشده در شیار پولی: اگر پولی به مدت طولانی کار کرده باشد، تسمههای قبلی روی دیواره آن جاده یا پله (Step) انداختهاند و تسمه جدید به سرعت شکل پولی فرسوده را به خود میگیرد.
۷. جدا شدن لایهها و قطعی تارهای کششی (Separation & Cord Failure)
خطرناکترین نوع خرابی، جدا شدن لایه فوقانی از هسته لاستیکی، یا گسیختگی و بیرون زدن تارهای کششی (Polyester Cords) از داخل ساختار تسمه است.
علل ریشهای بروز عیب:
جا زدن تسمه با روشهای خشونتآمیز (Forced Installation): اهرم کردن تسمه روی پولی با پیچگوشتی، دیلم، تایربازکن یا تکه نبشی. این کار باعث اعمال تنش نقطهای فوقالعاده بالایی شده و تارهای کششی داخلی را قبل از شروع به کار میبرد!
ورود اشیاء خارجی (Foreign Object Damage – FOD): افتادن پیچ، مهره، سنگریزه یا برادههای فلزی بین تسمه و پولی.
بارهای ضربهای سنگین (Shock Loads): قفل شدن ناگهانی دستگاه مخدوم (مانند سنگشکنها یا آسیابها).
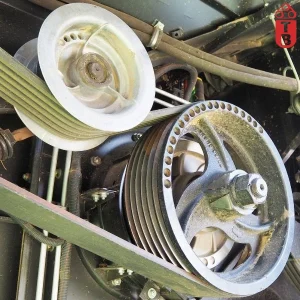
جدول عیبیابی تخصصی و سریع تسمه پروانه صنعتی
این جدول به مهندسان نگهداری و تعمیرات (NET) کمک میکند تا با مشاهده هر علامت، بلافاصله علت ریشهای را ردیابی و اقدام اصلاحی را اجرا کنند:
| شماره | علامت و نشانه ظاهری/صوتی | علل ریشهای و مهندسی (Root Cause) | اقدام اصلاحی و پیشگیرانه (Corrective Action) |
| ۱ | صدای جیغ هنگام استارت یا کارکرد | کشش ناکافی / آلودگی به روغن و گریس / بار استارت سنگین | تنظیم کشش با کششسنج / شستشوی پولی با حلال غیرنفتی |
| ۲ | ریشریش شدن و خرد شدن لبهها | عدم همراستایی پولیها / برخورد با گارد / تیز بودن لبه پولی | همراستاسازی لیزری / اصلاح فاصله گارد / تعویض پولی |
| ۳ | ترکهای عرضی متوالی در زیر تسمه | حرارت بالای محیط / قطر کم پولی / انبارداری نادرست | بهبود تهویه / استفاده از پولی استاندارد یا تسمه دندهای |
| ۴ | براق و شیشهای شدن دیواره جانبی | بکسوات مداوم تسمه به دلیل کشش پایین یا بار بیش از حد | افزایش کشش تسمه تا حد استاندارد / بررسی بار موتور |
| ۵ | خوردگی شدید کف تسمه (Rubbed Bottom) | برخورد کف تسمه با کف شیار پولی به دلیل فرسودگی پولی | تعویض پولی (زاویه و عمق شیار پولی غیراستاندارد شده) |
| ۶ | قطعی و بیرونزدگی نخهای داخلی | اهرم کردن تسمه با دیلم هنگام نصب / ورود شیء خارجی | جا زدن اصولی با شل کردن پایه موتور / نصب کاور کامل |
| ۷ | تورم، چسبناک شدن و نرمی لاستیک | تماس با حلالهای نفتی، بنزین، روغن هیدرولیک یا گریس | رفع تسریب روغن / تعویض تسمه با نمونه مقاوم به روغن (EPDM) |
| ۸ | پاره شدن ناگهانی تسمه جدید | شوک بار شدید / ضربه خارجی / شکستن تارهای داخلی حین نصب | بررسی سیستم ضد شتاب / آموزش روش صحیح نصب تسمه |
| ۹ | لرزش شدید و شلاق زدن تسمه (Whiplash) | عدم همسانی طول تسمهها در ست چندتایی / فاصله زیاد مرکز دو پولی | استفاده از ست تسمه Match / استفاده از تسمه خطی متصل |
| ۱۰ | سخت، ترد و شکننده شدن کامل تسمه | دماهای کاری بالای ۸۰ درجه / تابش شدید اشعه اوزون و UV | استفاده از تسمههای EPDM مقاوم به حرارت تا ۱۵۰ درجه |
علتهای اصلی خرابی زودهنگام تسمه پروانه صنعتی
چرا برخی تسمهها بهجای کارکرد طولانیمدت (چندین ساله)، ظرف چند هفته یا حتی چند روز پس از نصب اولیه دچار فروپاشی ساختاری میشوند؟ تحلیلهای مهندسی نشان میدهند که بیش از ۸۵ درصد از خرابیهای زودهنگام (Premature Failures) ناشی از نقص در ساختار کیفیت اولیه تسمه نیست، بلکه به خطاهای انسانی، مونتاژ نادرست و عدم رعایت شرایط کاری استاندارد مربوط میشود.
                     ┌─────────────────────────────────────────┐
                     │   عوامل اصلی خرابی زودهنگام تسمه پروانه  │
                     └────────────────────┬────────────────────┘
                                          │
     ┌──────────────────┬─────────────────┼─────────────────┬──────────────────┐
     │                  │                 │                 │                  │
┌────┴────┐        ┌────┴────┐       ┌────┴────┐       ┌────┴────┐        ┌────┴────┐
│ خطاهای  │        │ تنظیم   │       │ عدم هم  │       │ مشکلات  │        │ خطاهای  │
│  نصب    │        │ کشش غیراصولی│   │ راستایی │       │  پولی   │        │ انبارداری│
└─────────┘        └─────────┘       └─────────┘       └─────────┘        └─────────┘
۱. خطاهای مرگبار در فرآیند نصب و مونتاژ (Installation Errors)
بزرگترین و شایعترین عامل نابودی تسمه پروانه قبل از کارکرد، اهرم کردن (Prying / Forcing) تسمه روی شیار پولی با ابزارهایی نظیر پیچگوشتی، دیلم، تایربازکن، تکه نبشی یا تسمه کشش است.
مکانیسم آسیب: وقتی تسمه بدون شل کردن پیچهای پایه الکتروموتور (Motor Base) و بدون جابهجایی طولی موتور روی شیار پولی فشار داده میشود، تارهای کششی اصلی (Tensile Cords) در نقطه تماس با لبه تیز پولی تحت تنش خمشی و برشی بینهایتی قرار میگیرند.
نتیجه: الیاف پلیاستر یا آرامید درون لاستیک به صورت موضعی دچار شکستگی و قطعی میشوند. در این حالت، تسمه از نظر ظاهری نو به نظر میرسد، اما به محض قرار گرفتن زیر بار، نقطه آسیبدیده گسیخته شده و تسمه ناگهان پاره میشود.
۲. تنظیم غیراصولی کشش (Under-tensioning & Over-tensioning)
تنظیم کشش (Tensioning) حیاتپایهترین عامل در کارکرد صحیح سیستمهای انتقال قدرت تسمهای است.
الف) کشش کمتر از حد استاندارد (Under-tensioning):
کاهش زاویه تماس و عدم ایجاد فشردگی جانبی کافی در شیار V شکل.
لغزش مداوم (Slippage) و ایجاد حرارت اصطکاکی بالای ۱۰۰ درجه سانتیگراد.
براق شدن دیوارهها (Glazing)، پخت مجدد لاستیک، ترکخوردگی و در نهایت پارگی.
ایجاد صدای جیغ ممتد و افت شدید راندمان انتقال گشتاور.
ب) کشش بیش از حد استاندارد (Over-tensioning):
اعمال نیروی شعاعی (Radial Force) فوقالعاده سنگین به شفت الکتروموتور و پولی.
خستگی زودرس تارهای کششی تسمه و کش آمدن بیش از حد (Permanently Stretched Belt).
افزایش دمای شدید در بلبرینگهای یاتاقان و سوختن موضعی گریس بلبرینگ، که در نهایت به قفل شدن بلبرینگ و خرد شدن شفت میانجامد.
۳. عدم همراستایی دقیق پولیها (Pulley Misalignment)
حتی اگر بهترین و گرانترین تسمه جهان را خریداری کنید، در صورت عدم همراستایی پولیها، عمر آن به شدت کاهش خواهد یافت. ناهمراستایی به ۳ روش مختلف بر سیستم اثر میگذارد:
۱. ناهمراستایی زاویهای افقی (Horizontal Angular Misalignment):
شفتها موازی هستند اما پولیها نسبت به هم زاویه دارند.
پولی ۱: [========]
/
/
پولی ۲: /========]
۲. ناهمراستایی زاویهای عمودی (Vertical Angular Misalignment):
یکی از شفتها نسبت به افق شیب دارد (تراز نبودن پایه موتور).
۳. ناهمراستایی موازی / انحراف طولی (Parallel / Offset Misalignment):
شفتها کاملاً موازی هستند، اما شیار پولیها در یک خط مستقیم قرار ندارند.
پولی ۱: [========]
|
| <--- فاصله طولی
پولی ۲: [========]
پیامد ناهمراستایی: توزیع غیریکنواخت نیروی کشش روی تارهای داخلی. در این حالت، ۸۰ درصد بار تنها توسط ۲۰ درصد از تارهای یک سمت تسمه تحمل میشود. این امر موجب ریشریش شدن لبهها، لایهلایه شدن و پارگی طولی تسمه میگردد.

| جهت مشاهده محصولات و همچنین ثبت سفارش و مشاوره با کارشناسان فنی شرکت تسمه برنا در اینستاگرام در ارتباط باشید.
راه حل های خرابی تسمه پروانه صنعتی
برای مقابله با خرابیهای مکرر، کاهش هزینههای تعمیرات و دستیابی به حداکثر طول عمر عملیاتی در تسمههای V شکل، پیادهسازی راهکارهای تخصصی زیر الزامی است:
۱. اجرای سیستم همراستاسازی لیزری (Laser Belt Alignment)
استفاده از روشهای سنتی مانند نخ کشیدن یا قراردادن خطکش فلزی روی پیشانی پولیها، در تجهیزات صنعتی مدرن و دور بالا ابزار دقیقی محسوب نمیشود.
+-------------------------------------------------------------------+
|  روش لیزری:                                                       |
|  فرستنده لیزر روی پولی ۱ ------> گیرنده دیجیتال روی پولی ۲      |
|  دقت تنظیم: انحراف کمتر از ۰.۲ درجه (0.2° Angle Offset)            |
+-------------------------------------------------------------------+
روش اجرا: فرستنده لیزری روی شیار یا پیشانی پولی اول و آشکارساز (Target/Receiver) روی پولی دوم نصب میشود. با تنظیم شیمهای زیر پایه الکتروموتور (Shimming) و جابهجایی افقی، انحراف زاویهای و موازی به کمتر از ۰.۲ درجه میرسد.
نتیجه: حذف کامل سایش یکطرفه، کاهش ارتعاشات شفت و افزایش طول عمر تسمه تا ۳ برابر.
۲. اندازه گیری و تنظیم دقیق کشش با نیرو سنج و فرکانسسنج صوتی
روش آزمایش تجربی (فشار دادن تسمه با انگشت شست) به هیچ عنوان برای خطوط حساس قابل قبول نیست. کشش باید بر اساس دادههای فنی سازنده (نظیر Optibelt, Continental, Bando) و با ابزارهای دقیق اندازهگیری شود.
┌───────────────────────────────────────┐
│ ابزارهای اندازهگیری کشش استاندارد │
└───────────────────┬───────────────────┘
│
┌─────────────────┴─────────────────┐
│ │
┌─────────┴─────────┐ ┌─────────┴─────────┐
│ کششسنج مکانیکی │ │ کششسنج صوتی │
│ (Pencil Tester) │ │ (Sonic Meter) │
└───────────────────┘ └───────────────────┘
الف) استفاده از کششسنج مکانیکی (Pencil Tension Tester):
این ابزار میزان نیروی لازم (F) برای ایجاد میزان مشخصی انحراف یا خمش (d) در وسط دهانه آزاد تسمه (span) را بر حسب کیلوگرم یا نیوتن میسنجد.
مراحل:
طول دهانه آزاد (t) بین دو پولی را بر حسب میلیمتر بپیمایید.
میزان خمش استاندارد d را محاسبه کنید.
با کششسنج مکانیکی به وسط تسمه فشار آورید تا به عمق d برسد و عدد نیرو را با جدول استاندارد مقایسه کنید.
ب) استفاده از کششسنج صوتی یا فرکانسی (Sonic Tension Meter):
دقیقترین روش مدرن، ضربه زدن آرام به تسمه (مانند سیم تار) و اندازهگیری فرکانس نوسان آزاد آن بر حسب هرتز (Hz) توسط سنسور صوتی است. دستگاه با داشتن جرم واحد طول تسمه و طول دهانه، کشش طولی دقیق بر حسب نیوتن را محاسبه و نمایش میدهد.
۳. الگوی صحیح تعویض و بازرسی پولیها (Pulley Maintenance)
تسمه جدید هرگز روی پولی فرسوده عمر استاندارد نخواهد داشت. بازرسی پولی شامل موارد زیر است:
استفاده از گیج شیار پولی (Pulley Sheave Gauge): گیج فلزی دقیقاً در شیار پولی قرار داده میشود. اگر بین دیواره گیج و شیار پولی خط نوری دیده شود یا فاصله بیش از ۰.۴ تا ۰.۸ میلیمتر باشد، پولی دچار سایش شده است.
بررسی کف شیار پولی: اگر کف شیار پولی به دلیل سایش دیوارهها صقلی و براق شده باشد، نشان میدهد که تسمه قبلی به کف برخورد کرده است. چنین پولی باید فوراً تعویض یا مجدداً تراشکاری استاندارد شود.
شیار پولی استاندارد شیار پولی فرسوده (کاسشده)
\ / \ /
\ تسمه V شکل / \ تسمه V شکل /
\ ┌───────┐ / \ ┌───────┐ /
\ │ │ / \ │ │ /
\└───────┘/ \└───────┘/
\_______/ \___|_/ <--- برخورد با کف
(فاصله با کف) (پلی باید تعویض شود)
۴. بهبود شرایط تهویه و کاورهای حفاظتی (Ventilation & Guarding)
استفاده از کاورهای توری (Mesh Guards): کاورهای فلزی کاملاً بسته (Sheet Metal) حرارت ناشی از کارکرد را داخل خود محبوس کرده و دمای تسمه را به بالای ۹۰ درجه میرسانند. کاورها باید حتماً دارای سوراخهای تهویه استاندارد (Perforated) باشند تا جریان هوای محیط ناشی از دوران پولی باعث خنککاری تسمه شود.
محافظت در برابر سیالات: نصب شیلدها و گاردگریزهای مناسب جهت جلوگیری از ریزش قطرات روغن هیدرولیک، گریس یاتاقانها یا سیالات خنککننده صابوننما روی سطح تسمه.
۵. رعایت اصول انبارداری مهندسی تسمههای صنعتی (Storage Rules)
طبق استاندارد DIN 7716، نگهداری صحیح تسمهها در انبار باید واجد شرایط زیر باشد:
دما و رطوبت: دمای محیط انبار بین ۱۵ تا ۲۵ درجه سانتیگراد و رطوبت نسبی زیر ۶۵ درصد.
دوری از منابع اوزون: عدم نگهداری تسمهها در نزدیکی ترانسفورماتورها، تابلوهای برق فشار قوی، دستگاههای جوشکاری و الکتروموتورهای بزرگ (زیرا گاز اوزون باعث ساختارشکنی لاستیک میشود).
اجتناب از نور مستقیم: پنجرههای انبار باید دارای شیشههای رنگی یا پوشیده باشند تا اشعه ماوراء بنفش (UV) به تسمهها آسیب نزند.
عدم آویزان کردن روی قلابهای باریک: آویزان کردن تسمه روی میخ یا قلابهای تیز فلزی باعث خمیدگی نقطهای و شکستن تارهای کششی داخلی میشود. تسمهها باید روی پایههای هلالشکل پهن قرار گیرند یا به صورت افقی روی قفسهها پهن شوند.
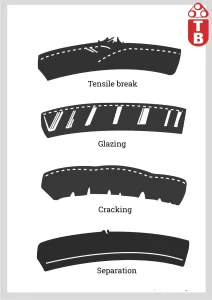
زمان تعویض تسمه پروانه صنعتی
شناخت زمان دقیق تعویض تسمه (Replacement Timing) مانع از بروز آسیبهای سنگین به خطوط تولید میشود. تعویض تسمه بر اساس دو معیار اصلی انجام میپذیرد:
۱. معیارهای تعویض اضطراری (مشاهده علائم فیزیکی)
در صورت مشاهده هر یک از موارد زیر، تسمه باید بلافاصله تعویض شود:
وجود ۳ تا ۴ ترک عمقی در طول ۲.۵ سانتیمتر از بخش داخلی تسمه.
کاهش عرض تسمه بیش از ۱۰ درصد و برخورد کف تسمه با کف شیار پولی.
جدا شدن روکش پارچهای یا بیرون زدن تارهای کششی (Cords).
کش آمدن بیش از حد به طوری که پایه موتور به انتهای ریل تنظیم رسیده باشد.
۲. تعویض دورهای و پیشگیرانه (PM)
حتی در صورت عدم مشاهده خرابی ظاهری، تسمهها بر اساس ساعت کارکرد عمر مفیدی دارند. عمر استاندارد یک تسمه V شکل باکیفیت در شرایط کاری نرمال بین ۲۴,۰۰۰ تا ۲۵,۰۰۰ ساعت کارکرد (حدود ۳ سال کار مداوم) است. در شرایط سخت (دمای بالا و گرد و غبار)، این زمان به ۱۲,۰۰۰ ساعت کاهش مییابد.
قانون تعویض ستهای چندتسمهای:
در سیستمهایی که از چند تسمه موازی استفاده میکنند، در صورت خراب شدن یک تسمه، تمامی تسمههای آن ست باید به طور همزمان تعویض شوند. تسمه جدید به دلیل طول کوتاهتر، تمام بار را به تنهایی تحمل کرده و ظرف چند روز نابود میشود.

| شما کاربران عزیز میتوانید با کارشناسان فنی شرکت تسمه برنا جهت مشاوره برای تصمیم گیری راحت تر تماس حاصل فرمائید.
جمعبندی
تسمه پروانه صنعتی به عنوان یکی از اقتصادیترین و انعطافپذیرترین اجزای سیستمهای انتقال قدرت، نقش حیاتی در کارکرد مداوم تجهیزات صنعتی ایفا میکند. خرابی این قطعه معمولاً دارای نشانههای پیشدرآمدی شامل ریشریش شدن لبهها، ترکخوردگی، ایجاد صداهای غیرعادی (جیغ و تقتق)، داغ شدن و صقلی شدن دیوارهها است.
اصلیترین علل خرابی زودهنگام تسمهها را میتوان در جا زدن غیراصولی با ابزارهای تیز، عدم تنظیم دقیق کشش و ناهمراستایی پولیها جستجو کرد. با بهکارگیری تکنیکهای مدرن نظیر همراستاسازی لیزری، تنظیم کشش با فرکانسسنج صوتی، بازرسی دورهای شیار پولیها با گیج و رعایت اصول انبارداری، میتوان طول عمر مفید تسمهها را به حداکثر رساند و از توقفهای پرهزینه در خطوط تولید جلوگیری کرد.
سوالات متداول (FAQ)
۱. آیا استفاده از اسپری تسمه (Belt Dressing) برای رفع صدای جیغ پیشنهاد میشود؟
خیر. اسپریهای تسمه راهکاری موقت بوده و در محیطهای صنعتی با جذب گرد و غبار، ترکیبی ساینده ایجاد میکنند که عمر پولی و تسمه را کاهش میدهد. راهکار اصولی، تنظیم کشش و همراستاسازی است.
۲. تفاوت تسمه پروانه دندهای با تسمه ساده چیست؟
تسمههای دندهای (Cogged) انعطافپذیری بیشتری دارند، هوا در میان دندههای آنها جریان یافته و خنکتر کار میکنند. همچنین برای پولیهای با قطر کوچک مناسبتر بوده و تا ۵۰ درصد طول عمر بیشتری نسبت به تسمههای ساده دارند.
۳. علت پارگی ناگهانی تسمه نو چیست؟
عامل اصلی آن آسیب دیدن تارهای کششی داخلی هنگام جا زدن تسمه با دیلم یا پیچگوشتی، ورود شیء خارجی به شیار پولی، یا شوک بار شدید ناشی از قفل شدن دستگاه است.
۴. چطور فرسودگی پولی صنعتی را تشخیص دهیم؟
با استفاده از گیج مخصوص شیار پولی (Pulley Gauge). اگر فاصله بین گیج و دیواره شیار بیش از ۰.۸ میلیمتر باشد یا کف تسمه به کف شیار برخورد کند، پولی فرسوده شده و باید تعویض شود.
| شرکت تسمه برنا با سابقه در زمینه عرضه و پخش انواع محصولات تسمه نظیر : شیاری، تایمینگ، صنعتی، کشاورزی، دور متغیر و … می باشد که در این سال ها توانسته نیاز کلیه مشتریان خود در سراسر ایران را تامین کند. ما با بیش از 20 سال سابقه در راستای تولید بهترین تسمه صنعتی از نظر کیفیت و فناوری پیشرفته فعالیت داریم و همچنین تسمهها با طول عمر بالا و کارایی دقیق خدمت شما ارائه میکنیم.